Maintenance prédictive par IA : ce qui fonctionne vraiment en usine
Maintenance prédictive par IA en agroalimentaire, pharma et chimie : ce que l'IA prédit, ce qu'elle ne prédit pas, et comment démarrer sans capteurs.
La maintenance prédictive par IA anticipe la dégradation d'un équipement à partir de ses données réelles. L'intervention se programme avant la panne plutôt qu'après.
En usine agroalimentaire, pharmaceutique ou chimique, elle ne suppose pas d'instrumenter l'ensemble des machines. Une grande partie de l'historique existe déjà dans les rapports d'inspection, les relevés d'épaisseur, les fiches de contrôle et la GMAO.
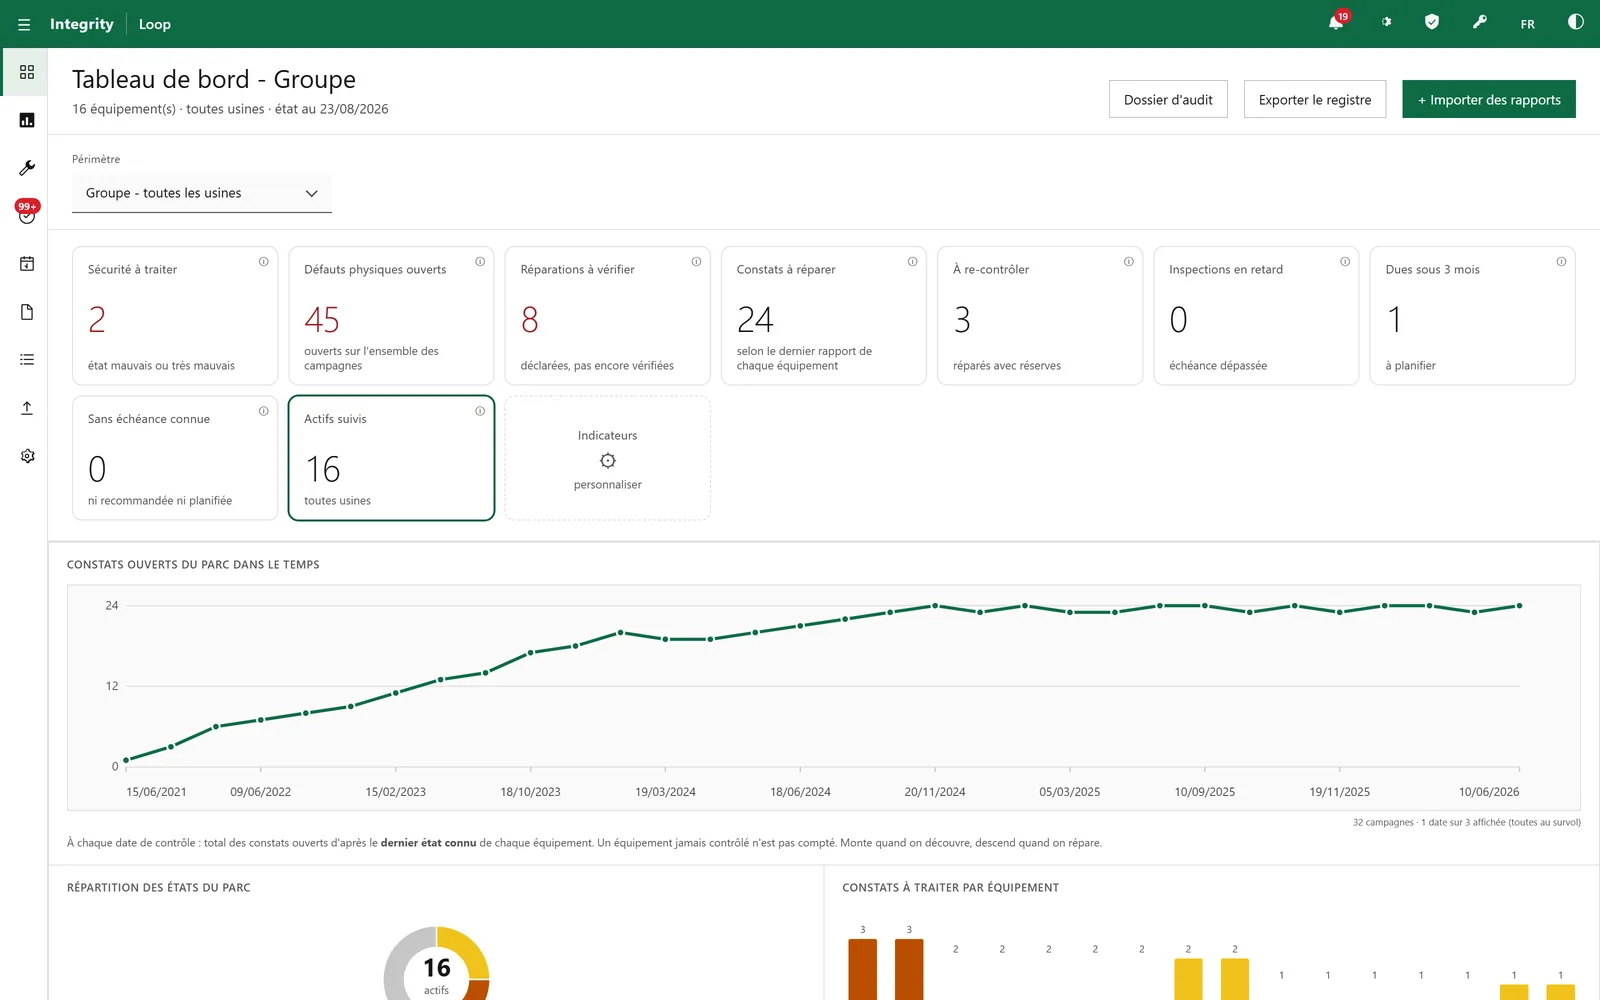
Integrity Loop lit ces rapports PDF en local, reconstruit l'évolution des mesures équipement par équipement et fait ressortir les échéances à tenir. Exploiter cet historique demande moins d'investissement matériel qu'un projet de capteurs, et se met en place sur le parc existant.
Prédictive, préventive, conditionnelle : ce que recouvrent les mots
Sur le terrain, quatre régimes cohabitent dans la même usine.
- Maintenance corrective. L'intervention a lieu après la panne.
- Maintenance préventive systématique. Elle se déclenche sur un calendrier ou un compteur d'heures, quel que soit l'état réel du matériel.
- Maintenance conditionnelle. Elle se déclenche sur un seuil mesuré : épaisseur résiduelle, niveau vibratoire, température de palier.
- Maintenance prédictive. Elle modélise la vitesse de dégradation pour estimer la date à laquelle le seuil sera franchi.
L'IA n'ajoute pas un cinquième régime. Elle rend le quatrième praticable sur un parc entier. L'exercice se faisait jusqu'ici sur quelques équipements critiques, suivis à la main dans un tableur par un technicien méthodes.
Le vocabulaire compte, parce que le régime détermine la preuve à produire. Un plan préventif se justifie devant un auditeur par une gamme et un planning.
Un passage en conditionnel ou en prédictif se justifie par une série de mesures, une tendance et un critère d'acceptation. Sans cette série et ses documents sources, le changement de régime ne tient pas en audit.
Exemple concret : Un plan de graissage hebdomadaire sur un convoyeur reste du préventif systématique. Un tableau de bord affiché à côté n'y change rien.
Ce que l'IA prédit vraiment, et ce qu'elle ne prédit pas
Une IA apprend des régularités. Elle est bonne quand la dégradation est progressive et laissée par écrit.
- Perte d'épaisseur d'une tuyauterie.
- Dérive d'un niveau vibratoire.
- Encrassement d'un échangeur.
- Montée lente d'une température de palier.
- Augmentation de la fréquence des retouches sur une soudure.
Elle est mauvaise sur ce qui ne se dégrade pas progressivement. Ces événements surviennent sans signal écrit qui les précède.
- Rupture d'un joint sur un coup de bélier.
- Casse d'une carte électronique.
- Erreur de remontage après un nettoyage en place.
- Corps étranger dans une trémie.
Elle est également mauvaise quand l'historique est trop court ou trop irrégulier. Deux relevés d'épaisseur espacés de six ans ne suffisent pas à établir une tendance.
L'apport le plus utile en usine est moins spectaculaire que la prédiction. L'IA lit les rapports que personne ne relit. Elle remet chaque mesure en face du bon équipement, puis fait ressortir les écarts et les échéances qui approchent.
Beaucoup d'installations n'ont pas besoin d'un modèle prédictif avant d'avoir un historique propre.
Exemple concret : Sur une ligne de conditionnement, une IA repère la dérive lente d'un moteur de convoyeur. La casse d'un capteur remonté de travers après un nettoyage de nuit reste hors de portée.
Commencer par les données que vous avez déjà
Les projets de maintenance prédictive commencent souvent par un devis de capteurs IoT. C'est rarement le bon point de départ dans une usine agroalimentaire ou pharmaceutique, où la donnée existe déjà mais dort en PDF.

La maintenance prédictive commence par ce que vos équipes notent déjà. Les capteurs viennent après, une fois cette base en place.
Un site accumule chaque année des documents de contrôle, de plusieurs origines.
- Rapports de contrôle non destructif : mesures d'épaisseur par ultrasons, ressuage, magnétoscopie.
- Rapports d'inspection et de requalification d'équipements sous pression.
- Relevés de thermographie infrarouge et campagnes de mesures vibratoires ponctuelles.
- Rapports de métrologie.
- Comptes rendus d'intervention de prestataires.
Ces documents sont classés par date et par prestataire, rarement par équipement. En réunion, la tendance d'épaisseur d'un piquage sur cinq ans demande de rouvrir dix classeurs.
Reconstituer cet historique équipement par équipement relève de l'extraction documentaire. Un logiciel lit les rapports, en sort les mesures et les échéances, puis les rattache au bon repère fonctionnel.
Une fois cette base constituée, la question de la prédiction devient traitable. La dépense de capteurs se décide alors sur les équipements où la tendance montre un enjeu documenté.
Exemple concret : Le service maintenance reçoit chaque campagne de contrôle sous forme d'un rapport unique de plusieurs dizaines de pages. Le classement se fait par date de campagne, ce qui impose une ressaisie pour suivre un équipement.
Trois situations d'usine où l'approche paie
- Échangeur à plaques en laiterie. L'encrassement fait baisser le rendement thermique et allonge les cycles de nettoyage en place. Croiser les relevés de production avec l'historique de démontage permet de placer le nettoyage lourd sur un arrêt planifié.
- Tuyauterie de vapeur et ballon sous pression. Les épaisseurs relevées par ultrasons sont reportées sur un plan d'inspection. Rapportées à l'épaisseur minimale admissible, elles donnent une vitesse de corrosion par point de mesure. Certains points restent stables, un autre mérite un contrôle avant l'arrêt technique.
- Ligne de conditionnement et non-conformités qualité. Les défauts de scellage, les micro-fuites et les rejets au détecteur de métaux remontent dans le système qualité, rarement dans la GMAO. Les rapprocher de l'historique de maintenance fait apparaître les organes qui produisent des écarts qualité avant de tomber en panne.
Sans historique consolidé, des points très différents sont traités de la même façon.
Ces trois situations ont un point commun : la donnée était déjà là, dispersée entre la qualité, la maintenance et les rapports de prestataires.
Exemple concret : Sur un ballon de vapeur, quatre campagnes d'épaisseurs sur les mêmes points donnent une pente par point de mesure. C'est cette pente, et non une alerte capteur, qui justifie de programmer un contrôle avant le prochain arrêt technique.
Agroalimentaire, pharmaceutique, chimie : la contrainte d'audit change tout
Dans ces filières, un plan de maintenance ne relève pas seulement de la disponibilité machine. Il est audité.
Un référentiel IFS Food ou BRCGS demande notamment :
- La maîtrise de la maintenance sur les équipements en contact produit.
- L'encadrement des interventions en zone de production.
- La traçabilité des pièces et des lubrifiants de qualité alimentaire.
- La remise en état après intervention.
Le plan HACCP s'appuie sur des points de maîtrise dont plusieurs dépendent directement d'un équipement : détecteur de métaux, pasteurisateur, tunnel de refroidissement.
Concrètement, l'auditeur ne demande pas votre modèle prédictif. Il demande la preuve : le rapport, la mesure, la date, le critère, l'action décidée et sa clôture. L'écart est constaté dès lors qu'une décision de maintenance ne peut pas être reliée à une donnée datée.
S'ajoutent les obligations propres aux équipements sous pression, avec leurs inspections périodiques et leurs requalifications réglementaires. S'y ajoute le suivi métrologique des instruments critiques.
Un outil de maintenance prédictive utile dans ces filières doit produire un dossier consultable. Le document source y figure à côté de la mesure extraite. Une prédiction sans pièce justificative ne passe pas en revue de certification.
Exemple concret : En revue IFS, l'auditeur ne demande pas comment votre IA fonctionne. Il demande le rapport qui justifie d'avoir décalé cette intervention. Sans le PDF d'origine relié à la mesure, la réponse ne tient pas.
Ce que décrit cette page, nous l'avons construit dans un logiciel qui tourne.
Voir le logicielPourquoi les projets de maintenance prédictive échouent
Les échecs se ressemblent d'un site à l'autre.
- Le référentiel d'équipements n'existe pas. Le même échangeur porte trois identifiants : un dans la GMAO, un sur l'étiquette, un dans le rapport du prestataire. Tant que ce point n'est pas réglé, l'historique reste éclaté.
- Le projet démarre par les capteurs. On instrumente une vingtaine de machines et on produit des courbes. Personne n'a le temps de les regarder ni le mandat d'arrêter une ligne sur une alerte.
- L'alerte n'a pas de destinataire. Un signal envoyé dans une boîte mail générique ne change rien. Une alerte utile devient une demande d'intervention dans la GMAO, avec un responsable et une date.
- Le taux de fausses alertes n'est pas tenu. Après quelques alertes sans suite, les équipes de terrain cessent de les traiter. Le dispositif meurt sans que personne ne l'annonce.
- La donnée reste chez le prestataire. Beaucoup de sites reçoivent un PDF et rien d'autre. Sans clause de restitution des mesures dans un format exploitable, chaque campagne repart de zéro.
Ces points relèvent des données et de l'organisation, non de l'algorithme. Ils se règlent avant d'acheter un modèle.
Exemple concret : Un même piquage peut apparaître sous trois désignations dans trois documents du même site. Tant que le rapprochement n'est pas fait, la tendance calculée porte sur trois équipements fictifs au lieu d'un seul.
Une méthode de démarrage sans projet capteurs
- Étape 1 : figer le référentiel d'équipements. Une liste unique, un identifiant unique par équipement, la correspondance avec les étiquettes du terrain et avec la GMAO. C'est le prérequis à tenir en premier.
- Étape 2 : rassembler les rapports existants sur cinq ans. Toutes les sources comptent : contrôles non destructifs, inspections et requalifications d'équipements sous pression, métrologie, interventions de prestataires, rapports internes.
- Étape 3 : extraire les mesures et les rattacher aux équipements. À ce stade, l'objectif est la fidélité. Une valeur mal recopiée invalide toute la tendance qui en découle.
- Étape 4 : regarder les tendances et trier. La plupart des équipements ne demandent rien. Une minorité ressort avec une dérive nette ou une échéance proche.
- Étape 5 : décider ce qui bascule en conditionnel. Sur cette minorité, l'instrumentation se justifie et se chiffre, parce que l'enjeu est documenté.
- Étape 6 : brancher la sortie sur la GMAO. Une conclusion qui ne devient pas une demande d'intervention datée reste une note de service.
Cette progression a un avantage pratique : chaque étape produit un livrable utilisable seul. Le référentiel sert à l'audit. L'historique consolidé sert à la préparation de l'arrêt technique. Les tendances servent au budget de l'année suivante.
Exemple concret : Un responsable maintenance arrive en réunion de préparation d'arrêt avec l'historique consolidé. Il arbitre sur des mesures datées plutôt que sur des souvenirs d'intervention.
Integrity Loop : ce que le logiciel fait aujourd'hui
Integrity Loop est un logiciel installé sur le poste ou le serveur du site. Il analyse les rapports d'inspection au format PDF sans que les documents quittent l'usine. La question de la confidentialité des données d'installation est réglée en amont.
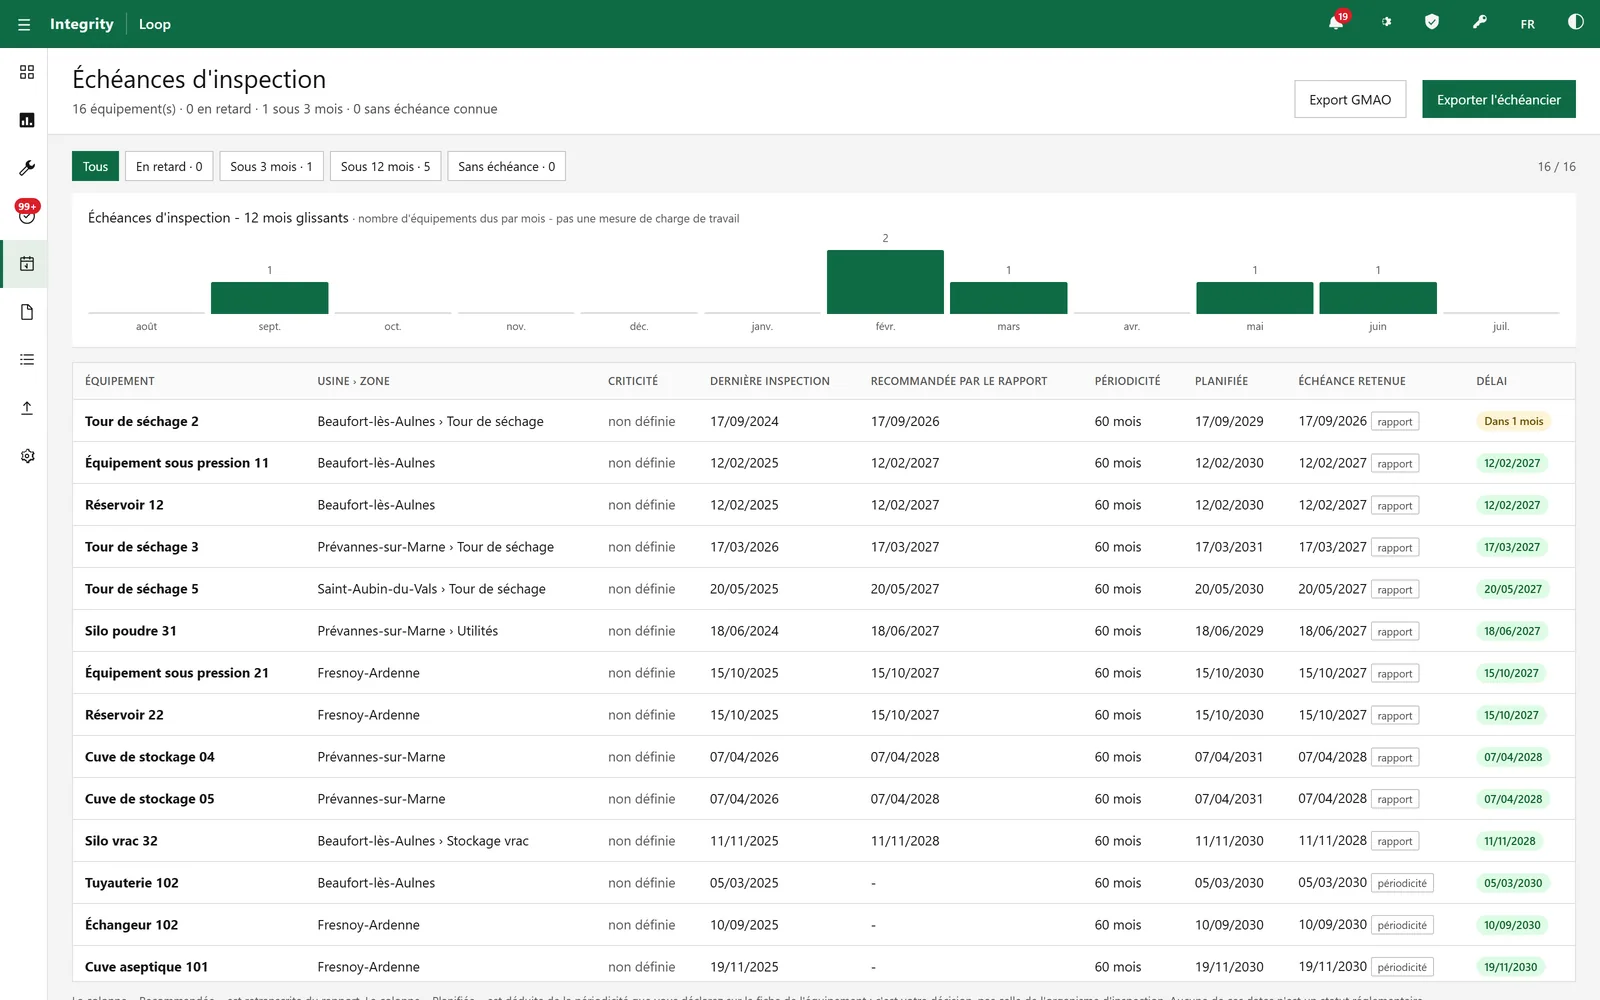
Ce qu'il fait aujourd'hui :
- Reconnaître les rapports des prestataires de contrôle.
- En extraire les constats, les mesures et les repères.
- Reconstituer pour chaque équipement l'évolution de ses mesures dans le temps.
- Faire ressortir les échéances à venir.
- Rassembler l'ensemble dans un dossier consultable, où chaque valeur reste reliée à son document source.
Le principe de fonctionnement est explicite : le logiciel retranscrit ce que le rapport contient. Il ne complète pas les champs absents et n'interprète pas une mesure manquante. Un indicateur non calculable est affiché comme tel plutôt que rempli par une estimation.
Le tarif annuel dépend du nombre d'équipements suivis, avec un nombre illimité d'utilisateurs et de sites.
D'autres fonctions sont en préparation, notamment la génération de demandes d'intervention vers la GMAO et le traitement des campagnes thermographiques et vibratoires. Elles ne sont pas disponibles aujourd'hui et ne doivent pas entrer dans une décision d'achat.
Exemple concret : Un responsable qualité ouvre la fiche d'un équipement et voit les mesures relevées depuis cinq ans. Chacune renvoie au rapport dont elle provient, sans ressaisie et sans quitter le réseau du site.
Questions fréquentes
Faut-il des capteurs pour faire de la maintenance prédictive ?
Non, ce n'est pas nécessaire au démarrage. Instrumenter un parc est un investissement lourd qui ne produit de valeur que si quelqu'un exploite les courbes. La plupart des sites disposent déjà d'un historique de mesures. Il se trouve dans leurs rapports de contrôle non destructif, leurs inspections d'équipements sous pression et leur métrologie. Consolider cet historique par équipement fait apparaître les dérives sans capteur supplémentaire. Les capteurs se justifient ensuite, sur les quelques équipements où la tendance montre un enjeu réel.
Quelle différence concrète entre maintenance préventive et maintenance prédictive ?
La préventive systématique déclenche sur un calendrier ou un compteur d'heures, indépendamment de l'état réel de la machine. Elle protège, mais elle remplace des pièces encore bonnes et laisse passer les dégradations rapides entre deux échéances. La prédictive s'appuie sur des mesures de l'état réel et sur leur évolution pour estimer quand un seuil sera franchi. En pratique, les deux coexistent dans la même usine. La préventive reste la règle sur les équipements simples ou peu critiques. La prédictive se concentre sur ceux dont l'arrêt coûte une production ou pose un enjeu de sécurité.
Combien d'historique faut-il pour que ça fonctionne ?
Cela dépend de la vitesse de dégradation. Sur une corrosion de tuyauterie, trois à quatre campagnes de mesures d'épaisseur réparties sur plusieurs années donnent déjà une pente exploitable. Sur un phénomène rapide, des relevés annuels ne suffisent pas et il faut une mesure plus fréquente. Le point déterminant est la comparabilité : mêmes points de mesure, même méthode, même repérage. Deux campagnes réalisées par deux prestataires sur des points différents ne se comparent pas, quel que soit le logiciel qui les traite.
Est-ce que l'IA peut décider seule d'arrêter une machine ?
Non, et ce n'est pas l'objectif à viser. Un modèle produit une estimation assortie d'une incertitude, à partir de données parfois incomplètes. La décision d'arrêt engage la sécurité, la conformité produit et le carnet de commandes. Le rôle raisonnable du logiciel est de préparer la décision. Il présente la mesure, la tendance, l'écart au critère et le document source. Le responsable maintenance ou le responsable qualité tranche avec les éléments sous les yeux. Cette répartition est aussi celle qui tient en revue d'audit.
Nos rapports de contrôle non destructif sont des PDF scannés, est-ce exploitable ?
Souvent oui, avec une réserve. Un PDF scanné demande une reconnaissance de caractères, dont la fiabilité dépend de la qualité du document. Sur un tableau de mesures net, l'extraction est fiable. Sur un scan de photocopie annotée à la main, elle ne l'est pas. La bonne pratique consiste à refuser la valeur plutôt qu'à en produire une douteuse. C'est aussi l'occasion de demander aux prestataires la restitution des mesures dans un format exploitable. Cette clause se négocie au renouvellement du marché.
Comment justifier un changement de périodicité devant un auditeur IFS ou BRCGS ?
Par la preuve, pas par le modèle. Un auditeur attend une analyse de risque écrite sur l'équipement concerné. Il attend aussi l'historique des mesures, le critère d'acceptation retenu, la validation par une personne identifiée et le suivi des écarts. Si l'historique est consultable avec le document source en regard de chaque valeur, la discussion porte sur le fond. Si les données sont dispersées entre des classeurs et des tableurs, l'écart est constaté sur la maîtrise documentaire. La pertinence technique de la périodicité n'est même pas abordée.
Nos données d'usine partent-elles sur Internet ?
Avec Integrity Loop, non. Le logiciel est installé sur le poste ou le serveur du site et analyse les rapports en local. Les documents d'inspection décrivent des installations, des points faibles et des échéances réglementaires, ce qui en fait des pièces sensibles pour un industriel. Traiter ces fichiers hors du site suppose une analyse de risque, un contrat et souvent une validation de la direction informatique du groupe. Le traitement local supprime cette étape et permet de démarrer avec les documents dont on dispose déjà.
Par quel équipement commencer ?
Par celui dont l'arrêt coûte le plus et dont vous avez le plus d'historique écrit. En agroalimentaire, c'est souvent un échangeur, un pasteurisateur, un compresseur d'air ou un groupe froid. Dans les utilités, un ballon ou une tuyauterie de vapeur, parce que les rapports de contrôle existent déjà et sont datés. Évitez de commencer par l'équipement le plus complexe du site. La première boucle doit aller jusqu'au bout pour convaincre. Un équipement bien documenté se traite plus vite qu'un équipement stratégique mal repéré.
La maintenance prédictive exige-t-elle du machine learning ?
Pas au départ. Des règles simples sur un historique consolidé suffisent souvent : dérive d'épaisseur, tendance de température, fréquence des pannes. Le machine learning devient utile quand l'historique est assez profond pour modéliser la vitesse de dégradation. Nos systèmes combinent un modèle de langage, qui lit vos rapports, et du machine learning, qui suit les tendances. Le bon ordre : consolider les données d'abord, modéliser ensuite.
Parlons de votre cas.
Nous regardons ensemble ce qui vous prend le plus de temps, et ce qu'un système peut réellement en absorber.
Évaluer mon cas d'usage